Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Branchennachrichten
Gerne teilen wir Ihnen relevante Branchenneuigkeiten sowie einige Entwicklungen in der Branche, Branchenwissen und mehr mit.
 24 2026-08
Wie liefert ein industrieller Umkehrosmose-Wasserreiniger zuverlässig hochreines Wasser für die Herstellung und Verarbeitung?
Die industrielle Produktion erfordert oft große Mengen an konsistentem, hochreinem Wasser für die Reinigung, Verarbeitung oder Produktformulierung. Der industrielle Umkehrosmose-Wasserreiniger von VLLRO bietet eine robuste, anpassbare Lösung, die mehrstufige Vorbehandlung, hocheffiziente RO-Membranen und intelligente Steuerungen kombiniert, um bis zu 100 Tonnen reines Wasser pro Stunde zu produzieren. Mit einer Entsalzungsrate von 99,4–99,6 % unterstützt dieses Gerät Anwendungen von der Lebensmittel- und Getränkeverarbeitung bis hin zur Elektronikfertigung. In diesem Artikel werden die technische Konfiguration, die wichtigsten Vorteile und die Fertigungskompetenz hinter der Marke VLLRO untersucht.
 20 2026-08
Warum ist ein Wasserenthärtungsfilter die kluge Wahl für kalkfreies Wasser und eine längere Gerätelebensdauer?
Hartes Wasser ist weltweit ein häufiges Problem, das zu Kalkablagerungen in Rohren führt, die Effizienz von Warmwasserbereitern verringert und Flecken auf Armaturen hinterlässt. Der Enthärtungswasserfilter von VLLRO verwendet eine fortschrittliche Ionenaustauschharztechnologie, um Kalzium- und Magnesiumionen zu entfernen und so weiches Wasser zu liefern, das die Ausrüstung schützt, Energie spart und den täglichen Komfort verbessert. Diese automatischen Systeme sind in Einzel-, Doppel- und Dreiflaschenkonfigurationen erhältlich und bieten stabile Leistung, niedrige Betriebskosten und einfache Regeneration. In diesem Artikel werden die Technologie, Produktoptionen und Anwendungsszenarien untersucht, die VLLRO zu einem vertrauenswürdigen Namen in der Wasseraufbereitung machen.
 17 2026-08
Wie liefert eine Umkehrosmose-Wasseraufbereitungsmaschine sicheres, reines Trinkwasser für Gemeinden und Unternehmen?
Der Zugang zu sauberem Trinkwasser ist ein wachsendes globales Problem – von städtischen Gemeinden bis hin zu abgelegenen Baustellen. Die Umkehrosmose-Wasseraufbereitungsmaschine von VLLRO bietet eine kompakte, effiziente Lösung, die Verunreinigungen, Bakterien und Viren durch einen mehrstufigen Filterprozess entfernt. Mit einer Produktionskapazität von 0,15 Tonnen pro Stunde und einer Entsalzungsrate von 99,4 % ist diese Ausrüstung für kommerzielle, institutionelle und kommunale Anwendungen konzipiert. In diesem Artikel werden die Kerntechnologie, Anwendungsszenarien und die Fertigungskompetenz der Marke VLLRO untersucht.
 10 2026-08
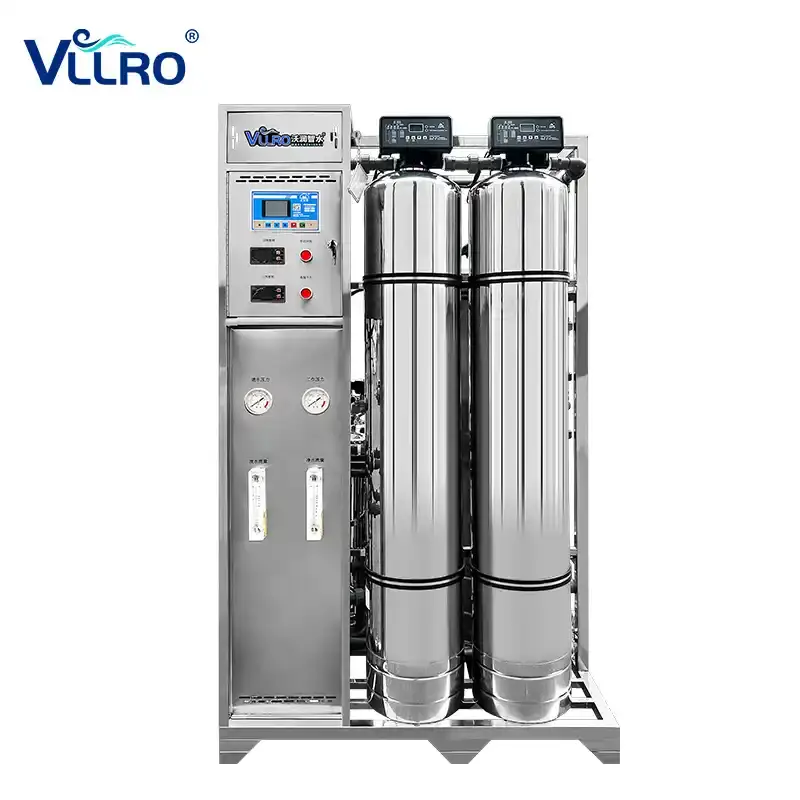
Warum ist das Ultrafiltrations-Wasseraufbereitungssystem eine zuverlässige Wahl für eine sichere und effiziente Wasseraufbereitung?
Sauberes Wasser ist für Gesundheit, Industrie und das tägliche Leben von grundlegender Bedeutung. Dennoch basieren viele Wasseraufbereitungsmethoden auf chemischen Zusätzen oder komplexen Prozessen, die sekundäre Verschmutzungsrisiken oder hohe Betriebskosten mit sich bringen. Das Ultrafiltration Purification Water System von VLLRO bietet eine physikalische Filterlösung, die suspendierte Feststoffe, Bakterien und Viren effektiv entfernt und gleichzeitig nützliche Mineralien bewahrt. Mit vollautomatischer Rückspülung, modularen Vorbehandlungsmöglichkeiten und geringem Energieverbrauch ist dieses System für die Trinkwasseraufbereitung, industrielle Anwendungen und die kommunale Wasserversorgung konzipiert. In diesem Artikel werden die Spezifikationen des Produkts, die wichtigsten Vorteile und die praktischen Vorteile untersucht, die es zu einer vielseitigen Wahl für unterschiedliche Wasseraufbereitungsanforderungen machen.
 07 2026-08
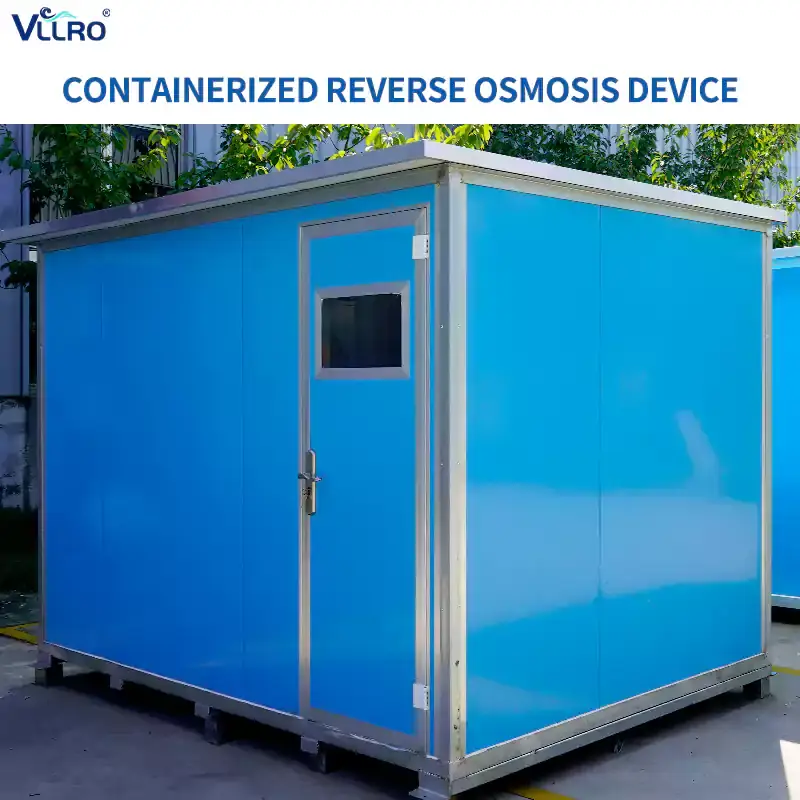
Warum ist die RO-Containeranlage ein entscheidender Faktor für den schnellen Einsatz der Wasseraufbereitung in abgelegenen Umgebungen und in Notfallsituationen?
Der Zugang zu sauberem Trinkwasser bleibt in abgelegenen Gebieten, Regionen mit unterentwickelter Infrastruktur und in Notsituationen, in denen eine schnelle Reaktion von entscheidender Bedeutung ist, eine Herausforderung. Herkömmliche Wasseraufbereitungsanlagen erfordern umfangreiche Bauarbeiten, lange Installationszeiten und einen erheblichen Arbeitsaufwand vor Ort – Luxusgüter, die oft nicht verfügbar sind, wenn Zeit und Ressourcen begrenzt sind. Die Container-RO-Anlage von VLLRO bietet eine praktische Alternative. Alle Wasseraufbereitungskomponenten – einschließlich Vorbehandlung, Umkehrosmose und Steuerungssystemen – sind im Werk in Standard-ISO-Versandbehältern vorinstalliert. Dieser Ansatz macht eine komplexe Montage vor Ort überflüssig, verkürzt die Bauzeit und ermöglicht eine schnelle Bereitstellung an praktisch jedem Standort. In diesem Artikel werden die Funktionen, Anwendungen und die Fertigungsqualität des Produkts untersucht, die es zu einer zuverlässigen Lösung für Gemeinden, Branchen und Notfallhelfer weltweit machen.
 03 2026-08
Warum ist die Umkehrosmose-Wasseraufbereitung die ideale Lösung für den Bedarf an hochreinem Wasser in allen Branchen?
Von der Lebensmittel- und Getränkeproduktion über die Elektronikfertigung bis hin zu Gewerbebetrieben wächst die Nachfrage nach stets reinem Wasser weiter. Das Umkehrosmose-Wasseraufbereitungssystem von VLLRO bietet eine zuverlässige und effiziente Lösung zur Herstellung von hochreinem Wasser mit einer Entsalzungsrate von 99,40 %. Ausgestattet mit einem mehrstufigen Vorbehandlungssystem, fortschrittlichen RO-Membranen und einem intelligenten Steuerungssystem sorgt diese Anlage für eine stabile Wasserproduktion bei gleichzeitiger Minimierung von Abfall und Energieverbrauch. In diesem Artikel werden die Spezifikationen, Hauptmerkmale und Anwendungen des Produkts untersucht, bei denen es sowohl für private als auch für gewerbliche Nutzer einen erheblichen Mehrwert bietet.